Artykuł sponsorowany
Jak klasa betonu i zbrojenie zmieniają parametry wiercenia koroną diamentową
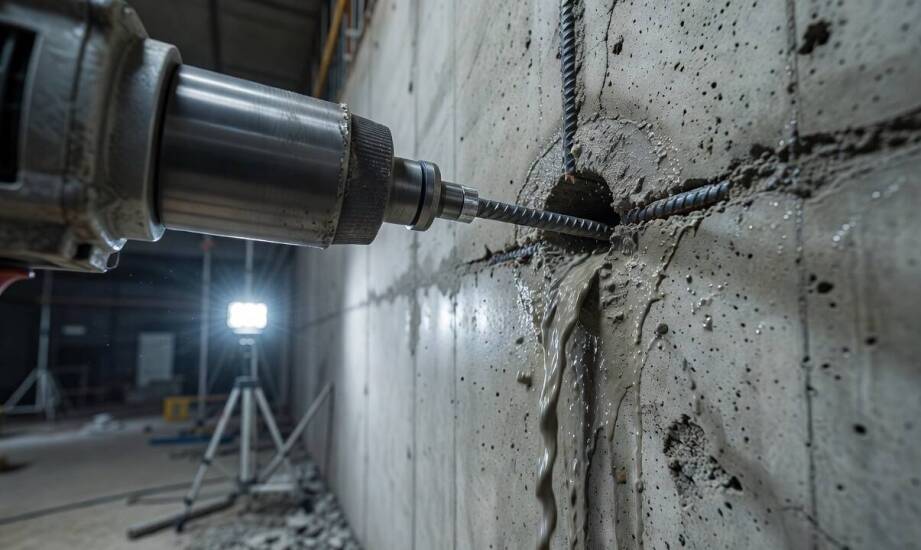
Wykonanie otworu o tej samej średnicy w standardowej przegrodzie z betonu C25/30 oraz w ścianie z betonu C40/50 o wyższej gęstości wymaga zastosowania zupełnie innych parametrów pracy. Odmienne muszą być obroty wrzeciona, siła docisku maszyny oraz intensywność chłodzenia. Różnice te wynikają bezpośrednio z wytrzymałości na ściskanie i twardości zastosowanego kruszywa. Wymienione czynniki mocno wpływają na stabilność pracy narzędzia podczas skrawania materiału. Zrozumienie relacji między strukturą przegrody a reakcją korony diamentowej pozwala uniknąć przedwczesnego zużycia osprzętu.
Wpływ klasy betonu i kruszywa na opór i zużycie segmentów
Wyższa klasa materiału konstrukcyjnego podnosi jego wytrzymałość na ściskanie, co znacząco zwiększa opór stawiany krawędziom tnącym. Wiercenie w betonie o silniejszej strukturze wymusza uwzględnienie zauważalnego spadku prędkości penetracji w porównaniu do standardowych mieszanek. Twardsze kruszywo, takie jak granit czy bazalt, wywołuje szybsze ścieranie elementów roboczych oraz gwałtowny wzrost temperatury w szczelinie. Zjawisko to narzuca operatorowi konieczność proporcjonalnego obniżenia prędkości obwodowej wiertnicy.
Osoba obsługująca sprzęt musi zredukować posuw, dopasowując go do mniejszych możliwości zagłębiania się diamentów w zwartą masę. Niezbędna okazuje się także stała kontrola ciśnienia płynu chłodzącego. Zbyt mała ilość wody nie odbierze nadmiaru ciepła, co wywołuje natychmiastowe przegrzanie osprzętu. Efektem takich zaniedbań bywa zeszklennie diamentów, czyli wygładzenie ich struktury tnącej, które całkowicie zatrzymuje postęp prac.
Zachowanie korony przy wejściu w zbrojenie
Struktury żelbetowe łączą w sobie substancje o skrajnie różnej charakterystyce mechanicznej. Trafienie wiertła na stalowy pręt wywołuje nagły wzrost obciążenia układu napędowego maszyny oraz skokową zmianę temperatury. Próba kontynuowania wiercenia z dotychczasowymi parametrami kończy się zablokowaniem korony lub całkowitym wyrwaniem przylutowanych segmentów. Wejście w zbrojenie wymaga natychmiastowego zmniejszenia nacisku na materiał i wyraźnej redukcji obrotów.
Niezwykle ważna na tym etapie jest ścisła kontrola geometrii prowadzenia. Stalowe pręty osadzone asymetrycznie względem osi wiertnicy często spychają rurę w stronę miększego kruszywa, co grozi jej trwałym zaklinowaniem. Profesjonalne osprzętowanie do żelbetu posiada spoiwo o odpowiedniej twardości, które równomiernie odsłania ostre kryształy przy tarciu o stal. Przy gęstej siatce zbrojenia ekipy techniczne regularnie wycofują maszynę ze szczeliny. Taki ruch ułatwia wypłukanie ciężkiego urobku i stabilizuje dalszy cykl przewiertu.
Metoda chłodzenia w kontekście warunków technicznych
Wybór między wierceniem w osłonie wodnej a skrawaniem na sucho zależy przede wszystkim od parametrów podłoża oraz wymogów realizowanego projektu. Technika na mokro stanowi branżowy standard w przypadku żelbetu i twardych konstrukcji nośnych. Gwarantuje ona skuteczne chłodzenie narzędzia oraz systematyczne wypłukiwanie szlamu, co całkowicie eliminuje problem zapieczenia się osprzętu w murze. Ciecz trwale wiąże powstający pył, poprawiając bezpieczeństwo w miejscu prowadzonych prac.
Skrawanie na sucho sprawdza się w bardzo specyficznych uwarunkowaniach materiałowych. Taki zabieg wymaga użycia odpowiednio zaprojektowanych wierteł i podłączenia wydajnego systemu odpylającego. Praca bez chłodziwa mocno podnosi ryzyko termicznego odkształcenia rury. Znajomość obu metod okazuje się kluczowa w obiektach już użytkowanych, gdzie modernizacja instalacji wymusza precyzyjne odwierty. Zmienne parametry lokalnych ścian i obecność niezinwentaryzowanego zbrojenia wydłużają czas wykonania zadania, zmuszając wykonawców do elastycznej zmiany planu działania.
Stabilność parametrów gwarancją ciągłości prac
Prawidłowy dobór obrotów, siły nacisku i intensywności płukania musi wynikać bezpośrednio z lokalnej klasy betonu oraz gęstości zbrojenia. Każdy z tych czynników fundamentalnie zmienia mechanikę pracy narzędzi skrawających. Brak korekty ustawień maszyny przy zmianie struktury materiału powoduje uszkodzenie segmentów i przestoje na placu budowy. Ścisła kontrola parametrów roboczych optymalizuje proces, chroniąc sprzęt przed awarią i zapewniając wysoką jakość otworów technologicznych.
Wrocławska firma M. DIAMENT specjalizuje się w produkcji osprzętu diamentowego oraz usługach obróbki materiałów budowlanych na terenie Dolnego Śląska. Przedsiębiorstwo dostarcza na rynek wiertnice i korony odporne na trudne warunki konstrukcyjne, wspierając lokalne firmy w realizacji zaawansowanych odwiertów technologicznych.
Kategorie artykułów
Polecane artykuły
Jak Skarb Państwa współpracuje przy rekompensatach za zabużańskie mienie?
Cynkowanie na zimno, ogniowe i malowanie proszkowe — co naprawdę chroni stal w różnych warunkach
Recykling bąbelkowej folii: Jakie korzyści oferujemy klientom?